ISO 4762:2004
Norma principale utilizzata per le quote della scheda.
Testa cilindrica e azionamento con chiave esagonale per montaggi meccanici con accesso assiale. La lunghezza della vite determina la presenza del gambo liscio o della filettatura totale.
DIN 912 · UNI 5931
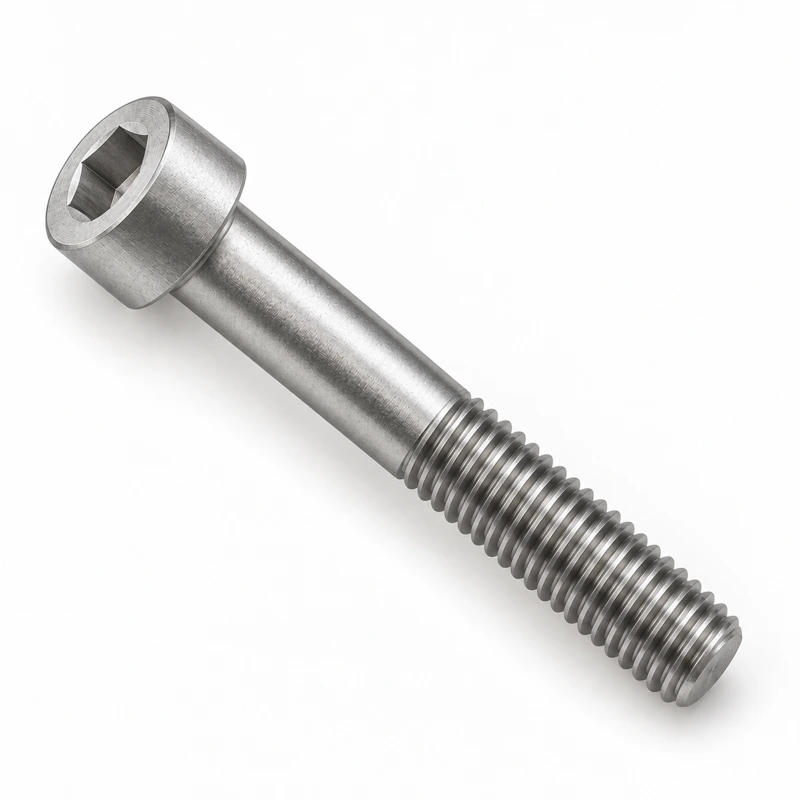
Quote di riferimento M3–M48; lunghezze commerciali selezionabili per diametro. Altri diametri e lunghezze sono valutabili su richiesta, anche per produzioni dedicate.
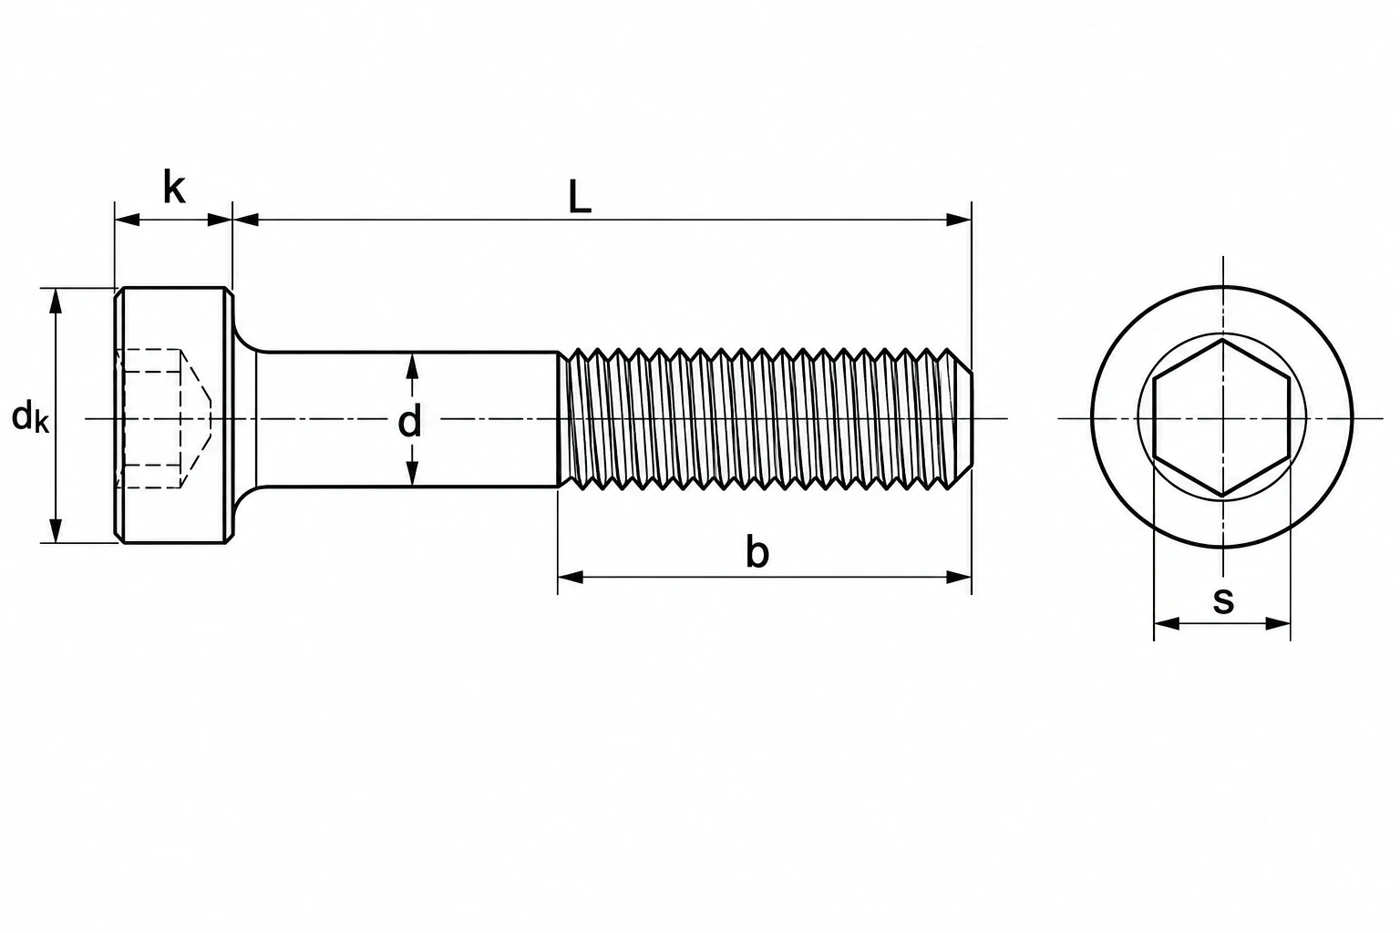
Quote in mm. Disegno identificativo, non esecutivo.
| M | Passo P | dk max. | k max. | s | t min. |
|---|---|---|---|---|---|
| 3 | 0.5 | 5.5 | 3 | 2.5 | 1.3 |
| 4 | 0.7 | 7 | 4 | 3 | 2 |
| 5 | 0.8 | 8.5 | 5 | 4 | 2.5 |
| 6 | 1 | 10 | 6 | 5 | 3 |
| 8 | 1.25 | 13 | 8 | 6 | 4 |
| 10 | 1.5 | 16 | 10 | 8 | 5 |
| 12 | 1.75 | 18 | 12 | 10 | 6 |
| 14 | 2 | 21 | 14 | 12 | 7 |
| 16 | 2 | 24 | 16 | 14 | 8 |
| 18 | 2.5 | 27 | 18 | 14 | 9 |
| 20 | 2.5 | 30 | 20 | 17 | 10 |
| 22 | 2.5 | 33 | 22 | 17 | 11 |
| 24 | 3 | 36 | 24 | 19 | 12 |
| 27 | 3 | 40 | 27 | 19 | 13.5 |
| 30 | 3.5 | 45 | 30 | 22 | 15.5 |
| 33 | 3.5 | 50 | 33 | 24 | 18 |
| 36 | 4 | 54 | 36 | 27 | 19 |
| 39 | 4 | 58 | 39 | 27 | 21 |
| 42 | 4.5 | 63 | 42 | 32 | 24 |
| 45 | 4.5 | 68 | 45 | 32 | 26 |
| 48 | 5 | 72 | 48 | 36 | 28 |
La lunghezza b di riferimento dipende dal diametro, non dalle tre fasce L della ISO 4014. Le viti corte possono essere interamente filettate. Il dato b non descrive da solo il gambo: per la misura richiesta vanno verificati anche filetto incompleto e limiti della parte liscia.
Lunghezze commerciali di riferimento; disponibilità da confermare per la configurazione. Per viti corte, verificare la filettatura totale e il tratto incompleto sotto testa. Il filetto di riferimento M45 resta ND in attesa del riscontro della discordanza tra fonti.
| Materiale | Classe / durezza | Campo configurabile | Fornitura |
|---|---|---|---|
| Acciaio secondo specifica meccanica | 8.8 | M3–M24 | Su richiesta |
| Acciaio secondo specifica meccanica | 10.9 | M3–M24 | Su richiesta |
| Acciaio secondo specifica meccanica | 12.9 | M3–M24 | Su richiesta |
| Inox A2 | 70 | M3–M24 | Su richiesta |
| Inox A4 | 70 | M3–M24 | Su richiesta |
| Inox A4 | 80 | M3–M24 | Su richiesta |
Per esigenze diverse dalle combinazioni tabellate, richiedi la variante in alluminio, ottone, nylon, duplex, superduplex oppure secondo una specifica ASTM. Definiamo lega o grade, dimensioni, requisiti meccanici e finitura sulla richiesta; il riferimento geometrico non implica automaticamente conformità alla norma del prodotto.
| Finitura | Materiale | Classe / durezza | M |
|---|---|---|---|
| Brunito | Acciaio secondo specifica meccanica | 8.8 | M3–M24 |
| Zincatura elettrolitica | Acciaio secondo specifica meccanica | 8.8 | M3–M24 |
| Brunito | Acciaio secondo specifica meccanica | 10.9 | M3–M24 |
| Brunito | Acciaio secondo specifica meccanica | 12.9 | M3–M24 |
| Naturale / grezzo | Inox A2 | 70 | M3–M24 |
| Naturale / grezzo | Inox A4 | 70 | M3–M24 |
| Naturale / grezzo | Inox A4 | 80 | M3–M24 |
La finitura si seleziona sulla combinazione materiale/classe. Deidrogenazione e lubrificazione sono requisiti di processo separati; non sono certificati né impliciti nel solo nome del coating.
Norma principale utilizzata per le quote della scheda.
Riferimento correlato della famiglia. Confermare edizione, tolleranze e requisiti meccanici prima di sostituire un articolo specificato con un diverso richiamo normativo.
Riferimento correlato della famiglia. Confermare edizione, tolleranze e requisiti meccanici prima di sostituire un articolo specificato con un diverso richiamo normativo.
| Documento | Stato |
|---|---|
| Dichiarazione di conformità | Da concordare in fase d’ordine |
| Certificato materiale | Da concordare in fase d’ordine |
| Documento EN 10204 2.2 | Da concordare in fase d’ordine |
| Certificato EN 10204 3.1 | Da concordare in fase d’ordine |
| Rapporto dimensionale | Da concordare in fase d’ordine |
| Rapporto trattamento | Da concordare in fase d’ordine |
| Altra documentazione | Da concordare in fase d’ordine |
I documenti di lotto non sono inclusi automaticamente: indicare quelli necessari nella RFQ.
Abbinamento da verificare per diametro, passo, resistenza, materiale, finitura e condizioni del collegamento.
Nella pratica commerciale si utilizza anche l’abbinamento vite 8.8, dado classe 8 e rondella DIN 125 A / UNI 6592 da 100 HV. L’idoneità va verificata per le condizioni del collegamento. Per rondelle ISO 7089, il riferimento per viti fino a 8.8 e dadi fino a 8 è 200 HV; per viti fino a 10.9 e dadi fino a 10 è 300 HV. Uso commerciale e requisiti della norma restano distinti.
Altri diametri, lunghezze, materiali e trattamenti sono valutabili su richiesta. Per produzioni dedicate definiamo geometria, requisiti e quantitativi minimi insieme al cliente.
Invia la tua specifica →Le scelte seguono le combinazioni tecniche della scheda. Quantità, termini di fornitura e documenti saranno definiti in offerta.