ISO 4017:2022
Norma principale utilizzata per le quote della scheda.
Filettatura metrica lungo il gambo per assemblaggi con dado o foro filettato. Seleziona diametro, lunghezza, materiale, classe e trattamento in funzione del collegamento.
DIN 933 · UNI 5739
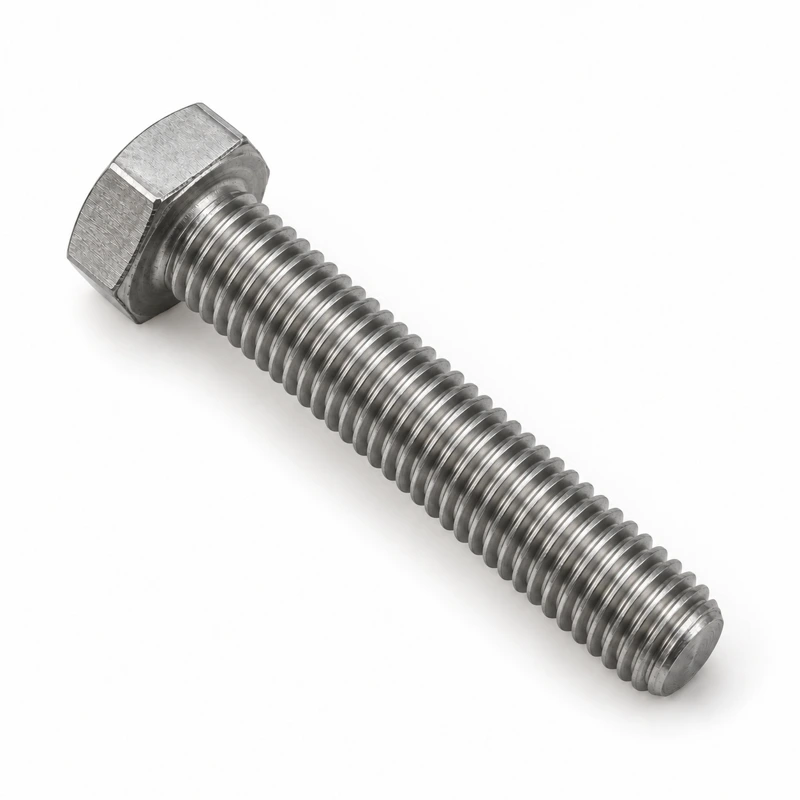
Quote di riferimento M3–M48; lunghezze commerciali selezionabili per diametro. Altri diametri e lunghezze sono valutabili su richiesta, anche per produzioni dedicate.
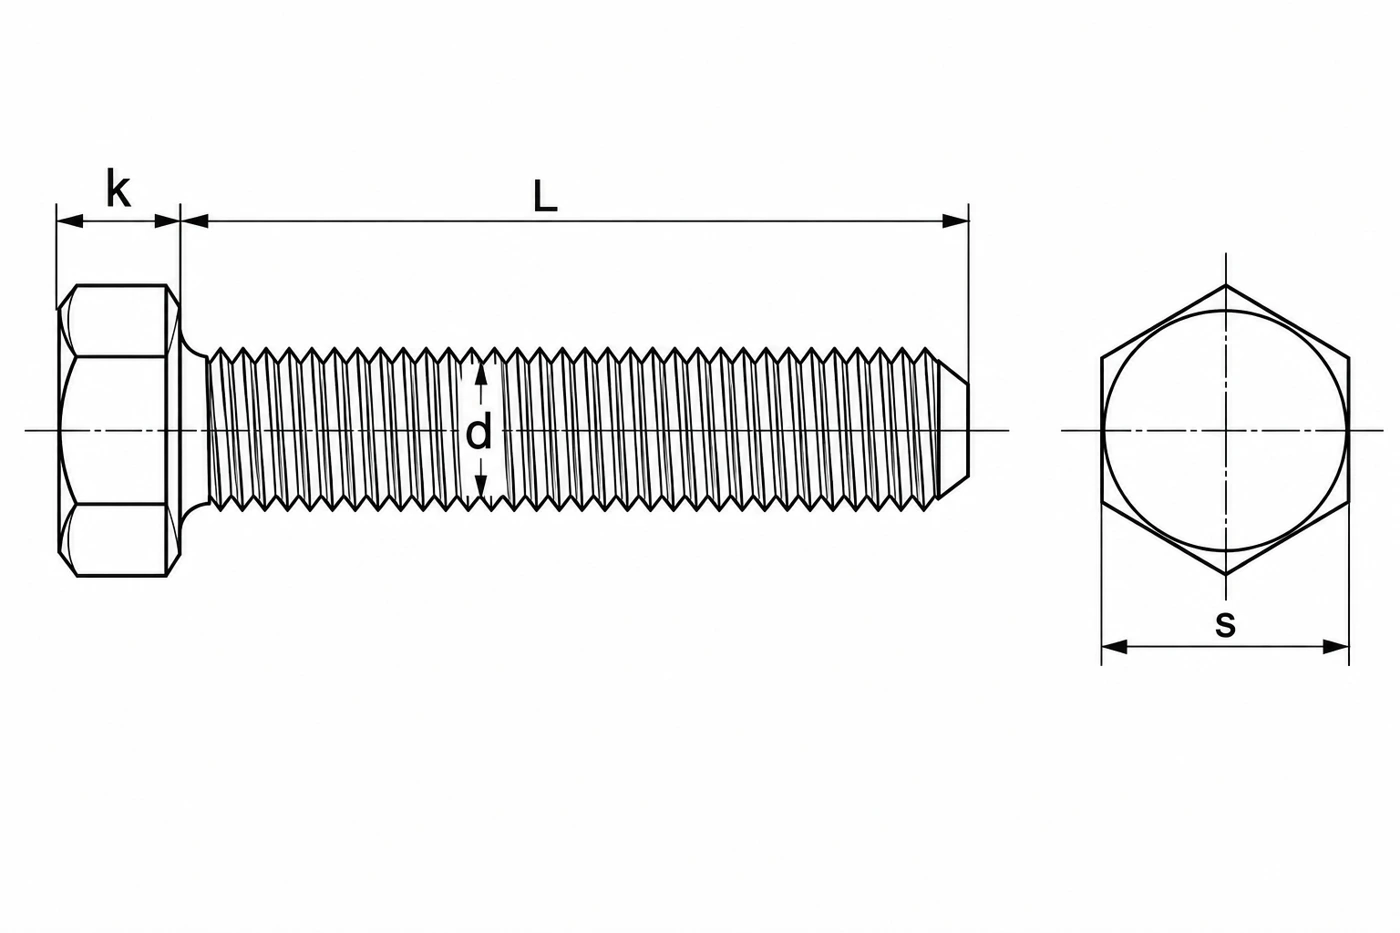
Quote in mm. Disegno identificativo, non esecutivo.
| M | Passo P | k | s |
|---|---|---|---|
| 3 | 0.5 | 2 | 5.5 |
| 4 | 0.7 | 2.8 | 7 |
| 5 | 0.8 | 3.5 | 8 |
| 6 | 1 | 4 | 10 |
| 7 | 1 | 4.8 | 11 |
| 8 | 1.25 | 5.3 | 13 |
| 10 | 1.5 | 6.4 | 16 |
| 12 | 1.75 | 7.5 | 18 |
| 14 | 2 | 8.8 | 21 |
| 16 | 2 | 10 | 24 |
| 18 | 2.5 | 11.5 | 27 |
| 20 | 2.5 | 12.5 | 30 |
| 22 | 2.5 | 14 | 34 |
| 24 | 3 | 15 | 36 |
| 27 | 3 | 17 | 41 |
| 30 | 3.5 | 18.7 | 46 |
| 33 | 3.5 | 21 | 50 |
| 36 | 4 | 22.5 | 55 |
| 39 | 4 | 25 | 60 |
| 42 | 4.5 | 26 | 65 |
| 45 | 4.5 | 28 | 70 |
| 48 | 5 | 30 | 75 |
Filettatura fino in prossimità della testa, con tratto di filetto incompleto ammesso dalla norma. L è misurata sotto testa; non si applicano le formule b della ISO 4014.
Le lunghezze riportate sono riferimenti commerciali, non una dichiarazione di stock. La serie ISO 4017:2022 ha limiti di lunghezza propri: misure corte o lunghe fuori serie richiedono accordo specifico. Filettatura incompleta sotto testa u ≤ 2P.
| Materiale | Classe / durezza | Campo configurabile | Fornitura |
|---|---|---|---|
| Acciaio secondo specifica meccanica | 8.8 | M4–M24 | Su richiesta |
| Acciaio secondo specifica meccanica | 10.9 | M4–M24 | Su richiesta |
| Acciaio secondo specifica meccanica | 12.9 | M4–M24 | Su richiesta |
| Inox A2 | 70 | M4–M24 | Su richiesta |
| Inox A4 | 70 | M4–M24 | Su richiesta |
| Inox A4 | 80 | M4–M24 | Su richiesta |
Per esigenze diverse dalle combinazioni tabellate, richiedi la variante in alluminio, ottone, nylon, duplex, superduplex oppure secondo una specifica ASTM. Definiamo lega o grade, dimensioni, requisiti meccanici e finitura sulla richiesta; il riferimento geometrico non implica automaticamente conformità alla norma del prodotto.
| Finitura | Materiale | Classe / durezza | M |
|---|---|---|---|
| Naturale / grezzo | Acciaio secondo specifica meccanica | 8.8 | M4–M24 |
| Zincatura elettrolitica | Acciaio secondo specifica meccanica | 8.8 | M4–M24 |
| Naturale / grezzo | Acciaio secondo specifica meccanica | 10.9 | M4–M24 |
| Naturale / grezzo | Acciaio secondo specifica meccanica | 12.9 | M4–M24 |
| Naturale / grezzo | Inox A2 | 70 | M4–M24 |
| Naturale / grezzo | Inox A4 | 70 | M4–M24 |
| Naturale / grezzo | Inox A4 | 80 | M4–M24 |
La finitura si seleziona sulla combinazione materiale/classe. Deidrogenazione e lubrificazione sono requisiti di processo separati; non sono certificati né impliciti nel solo nome del coating.
Norma principale utilizzata per le quote della scheda.
Riferimento commerciale correlato, non equivalenza assoluta. Le chiavi ISO per M10, M12, M14 e M22 sono rispettivamente 16, 18, 21 e 34 mm: non trasferire automaticamente le quote DIN.
Riferimento storico della famiglia. Per un ordine con richiamo UNI occorre confermare edizione, dimensioni e requisiti di fornitura.
| Documento | Stato |
|---|---|
| Dichiarazione di conformità | Da concordare in fase d’ordine |
| Certificato materiale | Da concordare in fase d’ordine |
| Documento EN 10204 2.2 | Da concordare in fase d’ordine |
| Certificato EN 10204 3.1 | Da concordare in fase d’ordine |
| Rapporto dimensionale | Da concordare in fase d’ordine |
| Rapporto trattamento | Da concordare in fase d’ordine |
| Altra documentazione | Da concordare in fase d’ordine |
I documenti di lotto non sono inclusi automaticamente: indicare quelli necessari nella RFQ.
Abbinamento da verificare per diametro, passo, resistenza, materiale, finitura e condizioni del collegamento.
Nella pratica commerciale si utilizza anche l’abbinamento vite 8.8, dado classe 8 e rondella DIN 125 A / UNI 6592 da 100 HV. L’idoneità va verificata per le condizioni del collegamento. Per rondelle ISO 7089, il riferimento per viti fino a 8.8 e dadi fino a 8 è 200 HV; per viti fino a 10.9 e dadi fino a 10 è 300 HV. Uso commerciale e requisiti della norma restano distinti.
Altri diametri, lunghezze, materiali e trattamenti sono valutabili su richiesta. Per produzioni dedicate definiamo geometria, requisiti e quantitativi minimi insieme al cliente.
Invia la tua specifica →Le scelte seguono le combinazioni tecniche della scheda. Quantità, termini di fornitura e documenti saranno definiti in offerta.