Riconoscere i componenti e le marcature
Marcatura CE: confezione e documentazione
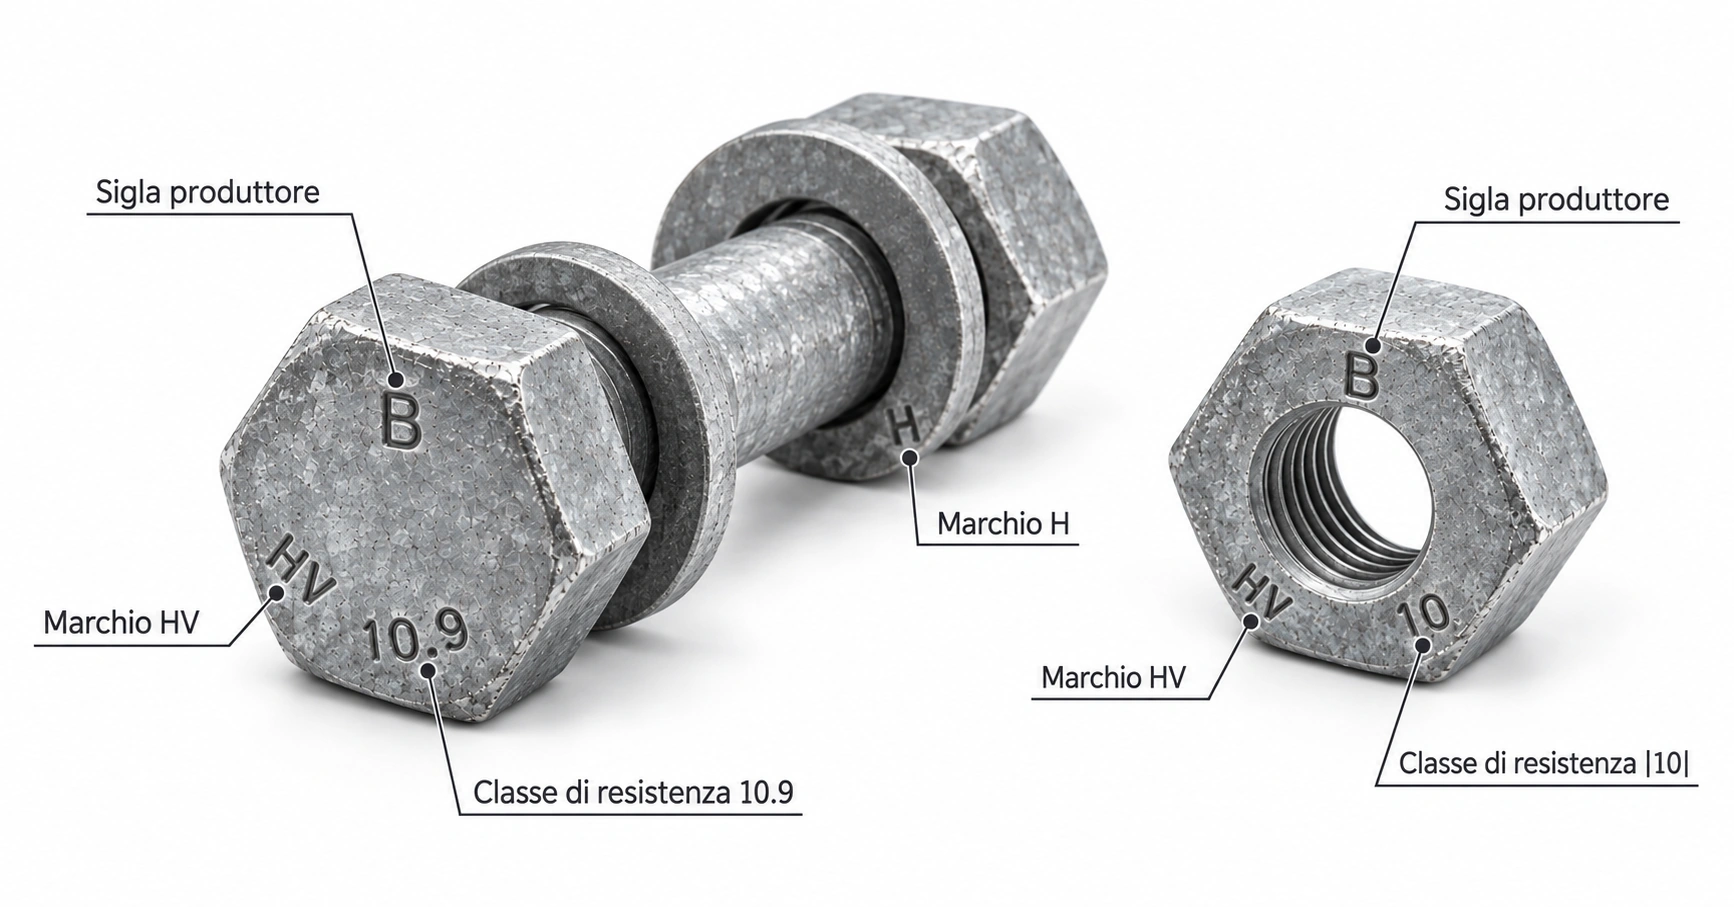
La marcatura CE dell’assieme è normalmente riportata sull’etichetta della confezione. In funzione del tipo di lotto e delle condizioni di fornitura, può essere riportata sulla documentazione di accompagnamento, secondo le prescrizioni applicabili. Va distinta dalle marcature dei singoli componenti: sigla del produttore, classe di resistenza e identificazione del sistema.
Alla ricezione verificare la corrispondenza tra assieme, etichetta, lotto e Dichiarazione di Prestazione (DoP); conservare la tracciabilità anche dopo l’apertura della confezione.
Com’è composto l’assieme
HR, HV e HRC: sistemi distinti
| Sistema | Identificazione | Scelta e posa |
|---|---|---|
| HR · EN 14399-3 | Assieme con geometrie HR; classi previste dalla parte 3 | Definire lunghezza, classe e rondelle previste per HR |
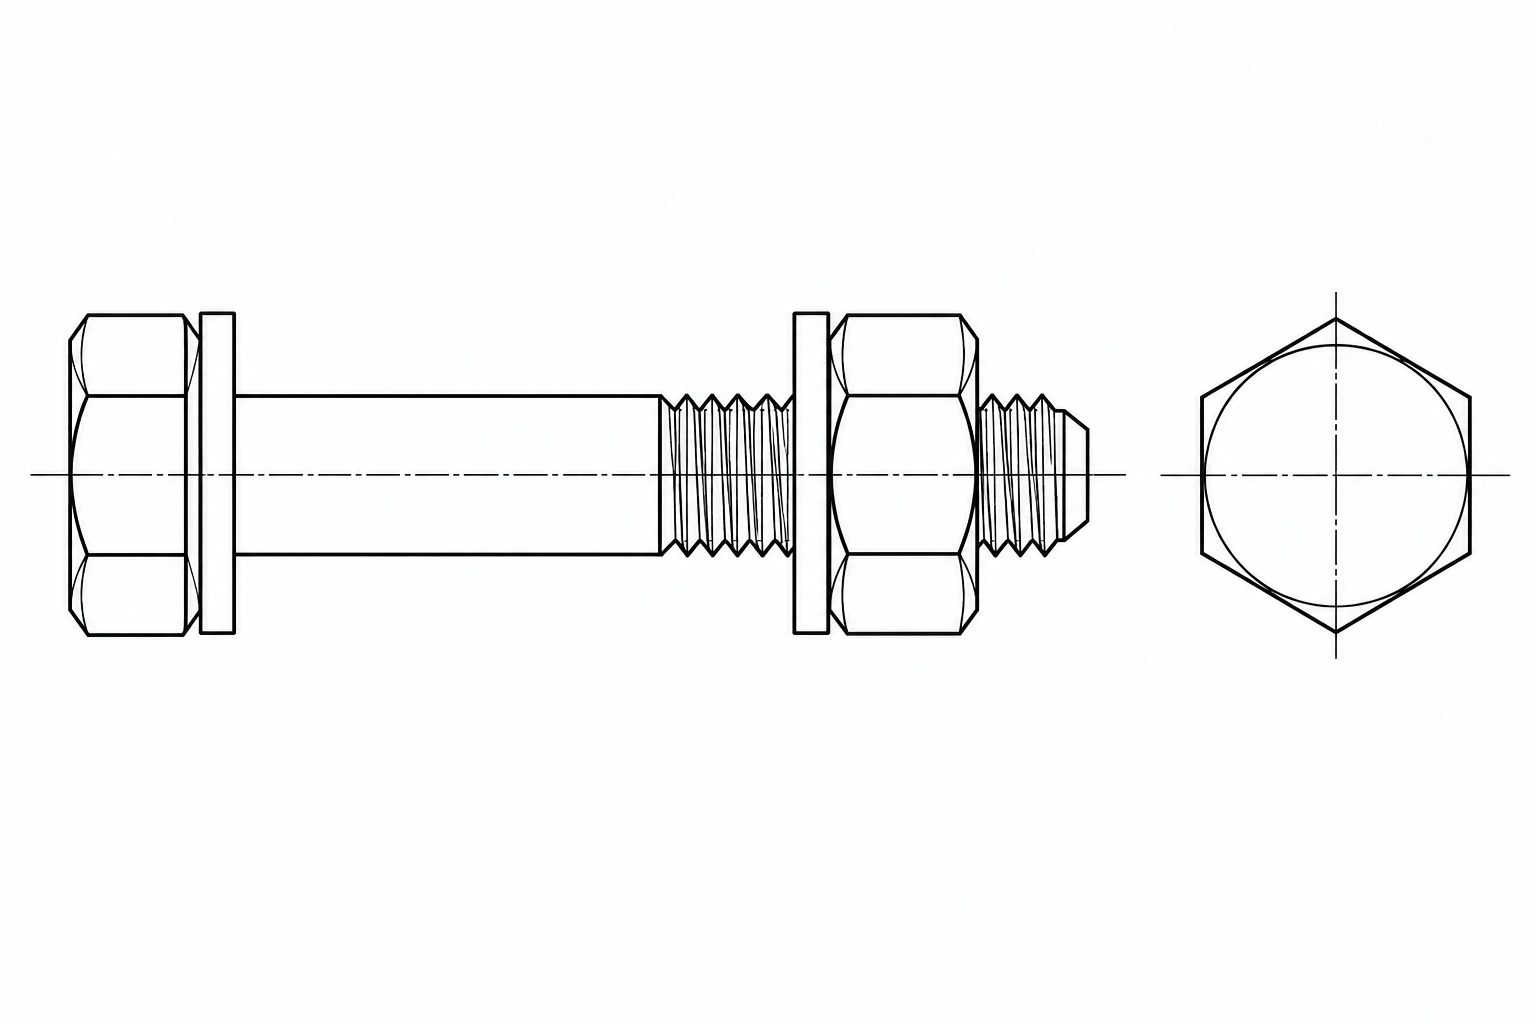
| HV · EN 14399-4 | Vite 10.9 + dado |10|; filetto corto | Verificare attentamente lo spessore serrabile |
| HRC · EN 14399-10 | Assieme con controllo del precarico mediante sistema dedicato | Richiede attrezzatura e procedura compatibili |
Misure commerciali di riferimento · HV 10.9
| d | l · mm | P · mm | s · mm | b · mm |
|---|---|---|---|---|
| M12 | 30–120 | 1.75 | 22 | 23 |
| M16 | 35–150 | 2 | 27 | 28 |
| M20 | 50–170 | 2.5 | 32 | 33 |
| M24 | 55–160 | 3 | 41 | 39 |
| M27 | 60–160 | 3 | 46 | 41 |
| M30 | 80–180 | 3.5 | 50 | 44 |
| M36 | 90–200 | 4 | 60 | 52 |
Altri diametri e lunghezze sono disponibili su richiesta. Per quantitativi consistenti valutiamo produzioni dedicate, con fattibilità, caratteristiche dell’assieme e documentazione definite sulla specifica richiesta.
P = passo; s = chiave; b = lunghezza filettata quando indicata. Intervalli documentati di catalogo: non tutte le lunghezze intermedie sono necessariamente previste e non rappresentano stock Dueemme.
Questa tabella riguarda HV: non estenderla a HR o HRC. Scegliere la lunghezza in base allo spessore serrabile dell’assieme, comprese le rondelle; la lunghezza totale della vite non coincide con lo spessore delle piastre.
Trattamenti e condizioni di fornitura
Finitura naturale
Specificare protezione e condizioni ambientali del progetto.
Zincatura a caldo
Fornitura dell’assieme con rivestimento compatibile e documentato; verificare accoppiamento dei filetti.
Altri rivestimenti
Da valutare sul sistema, sulla classe e sulle prove richieste, senza trasferire automaticamente una finitura da un assieme all’altro.
Conformità: cosa non modificare senza verifica
- Non sostituire vite o dado con componenti generici: l’identità dell’assieme e la tracciabilità devono rimanere verificabili.
- Taglio, rifilettatura, lavorazioni o trattamenti successivi possono cambiare le caratteristiche dichiarate. La documentazione originaria non copre automaticamente la configurazione modificata.
- Distinguere marcatura CE / dichiarazione di prestazione dell’assieme, certificazione del controllo di produzione e certificato di controllo 3.1: hanno funzioni diverse.
Non significa che “scade” tutta la certificazione del produttore: occorre stabilire se l’assieme fornito o modificato è ancora coperto dalle dichiarazioni, dalle prove e dalla tracciabilità pertinenti.
K0, K1 e K2: cosa cambia nel serraggio
La classe K descrive il comportamento coppia–precarico dell’assieme nelle condizioni di fornitura. Non indica la resistenza dell’acciaio: 10.9 è la classe della vite, mentre K0, K1 o K2 riguardano il controllo del serraggio.
| Classe | Caratterizzazione | Implicazione pratica |
|---|---|---|
| K0 | Nessun requisito di classe sul fattore k. | Non ricavare una coppia di posa dalla sola sigla K0. Utilizzare un metodo ammesso dalla specifica di esecuzione, ad esempio indicatori diretti di tensione (DTI) con assieme compatibile. |
| K1 | 0.10 ≤ kᵢ ≤ 0.16 | Fattori individuali entro l’intervallo prescritto. Tipico impiego con metodo combinato: prima fase a coppia, poi rotazione controllata. |
| K2 | 0.10 ≤ kₘ ≤ 0.23; Vₖ ≤ 0.06 | Valore medio e dispersione controllati. Consente il metodo a coppia con i dati dell’assieme/lotto; utilizzabile anche con metodo combinato secondo la specifica applicabile. |
k è un fattore adimensionale che lega coppia, forza di precarico e diametro; non coincide con il solo coefficiente di attrito. kᵢ è il singolo risultato di prova, kₘ la media e Vₖ il coefficiente di variazione.
La scelta va concordata prima della fornitura con il metodo di posa previsto da EN 1090-2 e dalle istruzioni del fabbricante. Richiedere classe K, dati di serraggio pertinenti, identificazione del lotto e condizioni di lubrificazione. K2 non significa vite più resistente e non autorizza una coppia universale.
Precarico, lubrificazione e riutilizzo
La coppia di serraggio non si ricava dalla sola sigla 10.9. Metodo di posa, classe K e comportamento coppia–precarico devono essere coerenti con l’assieme fornito. K0, K1 e K2 non sono classi di resistenza della vite.
Non aggiungere o sostituire lubrificante senza istruzioni del fornitore: può alterare la relazione coppia–precarico e rendere non applicabili i risultati delle prove. Dopo precarico e smontaggio non riutilizzare automaticamente l’assieme; seguire le prescrizioni applicabili e le istruzioni del fabbricante.